Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Del formado a la carga: seis puntos de control en la inspección de botellas de vidrio
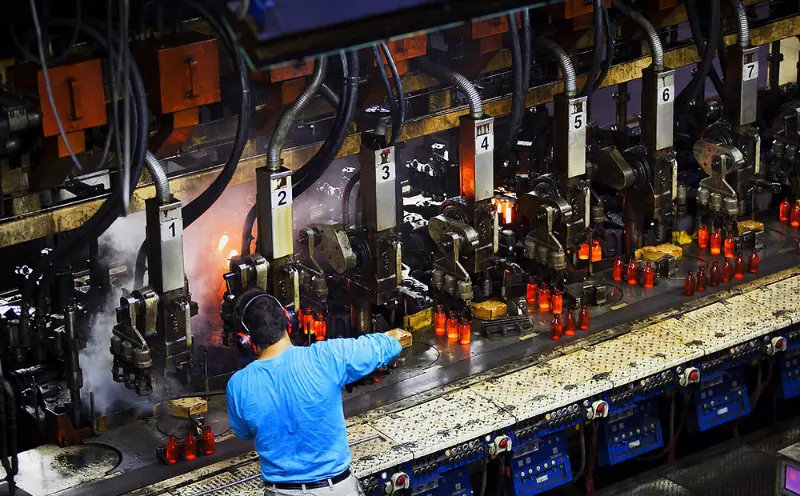
Las botellas de vidrio pueden fallar de maneras que es fácil pasar por alto. Una pequeña grieta en el cuello. Un chip dentro de la boca que sólo se hace visible cuando se coloca un cierre. Una costura de molde que parece una sombra hasta que se sostiene la botella contra una caja de luz. Defectos como estos pueden pasar desapercibidos en la línea de conformado y solo aparecer más tarde, en la etapa de llenado o empaque, cuando corregirlos es más costoso.
Lo que se interpone entre estas etapas no es una inspección única, sino una secuencia de controles ubicados a lo largo de la ruta de producción y embalaje. Cada cheque tiene un propósito diferente. La siguiente secuencia refleja el proceso de inspección utilizado en HYT Packaging y las prácticas generales de control de calidad que se encuentran entre los fabricantes de envases de vidrio: inspección visual manual, inspección automática de máquinas, examen asistido por luz, pruebas de resistencia y rendimiento, inspección previa al empaque y reinspección de cajas empaquetadas antes del envío.
La secuencia importa tanto como los controles individuales. Las inspecciones de apariencia y dimensiones se llevan a cabo mientras las botellas avanzan por la producción; se realizan pruebas de resistencia en muestras; la decoración se evalúa después del tratamiento superficial; y la inspección del cartón se realiza una vez empacadas las botellas. Una botella puede pasar una etapa y fallar en otra, por lo que no se debe omitir ninguna inspección asumiendo que una verificación posterior identificará todos los defectos omitidos.
Los criterios de aceptación son una parte esencial del sistema de control de calidad. Las partes involucradas deben ponerse de acuerdo sobre quién define los criterios, qué tolerancias se aplican y qué muestra aprobada sirve como referencia. Para la mayoría de los proyectos, estos requisitos deben documentarse en las especificaciones del pedido antes de que comiencen las herramientas y la producción. Los cambios realizados posteriormente pueden aumentar los costos de desarrollo y afectar los cronogramas de entrega.
 1. Inspección manual
Ojos entrenados, todavía trabajando al lado de las máquinas
La inspección manual sigue siendo una parte importante del control de calidad de las botellas de vidrio. Incluso en las fábricas equipadas con sistemas de inspección por cámara y medidores láser, los inspectores siguen examinando las botellas individualmente al final del transportador. Algunos defectos son difíciles de identificar mediante reglas de detección fijas, incluidos los rayones que se vuelven visibles solo en ciertos ángulos, los hombros ligeramente desiguales y las uniones del molde que no se han eliminado por completo.
La inspección se centra en cinco áreas principales: boca, cuello, hombros, cuerpo y base. Cada área tiene diferentes defectos potenciales. Una boca no redonda puede impedir que el cierre se ajuste correctamente. Una astilla alrededor del cuello puede convertirse en una grieta durante el llenado. Una base deformada puede hacer que la botella sea inestable sobre un palé o en la entrada de una línea de llenado. Los inspectores evalúan si cada botella cumple con los requisitos físicos y funcionales definidos en su especificación.
La inspección manual también proporciona un nivel de juicio que el equipo automatizado no puede reemplazar por completo. Los inspectores experimentados que trabajan con los mismos diseños de botellas a lo largo del tiempo pueden reconocer los cambios antes de que aparezcan en las estadísticas de rechazo. Estos pueden incluir diferencias en la transmisión de luz a través del vidrio, variaciones en las características de manejo o cambios sutiles en la forma de los hombros. Es posible que tales observaciones no siempre aparezcan en un plan de control formal, pero pueden ayudar a identificar problemas de producción en desarrollo.
Esta etapa también ayuda a verificar si las especificaciones escritas coinciden con la apariencia real de las botellas terminadas. Un dibujo puede definir el tamaño aceptable de un chip, pero no puede demostrar completamente qué tan visible será ese chip en una botella terminada. Los inspectores y los clientes pueden evaluar esto de manera más efectiva examinando muestras físicas juntas y confirmando los estándares de apariencia acordados.
Qué atrapa:Defectos visibles de apariencia y mano de obra, evaluados con respecto a la muestra aprobada y las especificaciones de producto acordadas.
2. Inspección automática de máquinas
Consistencia a la velocidad de la línea
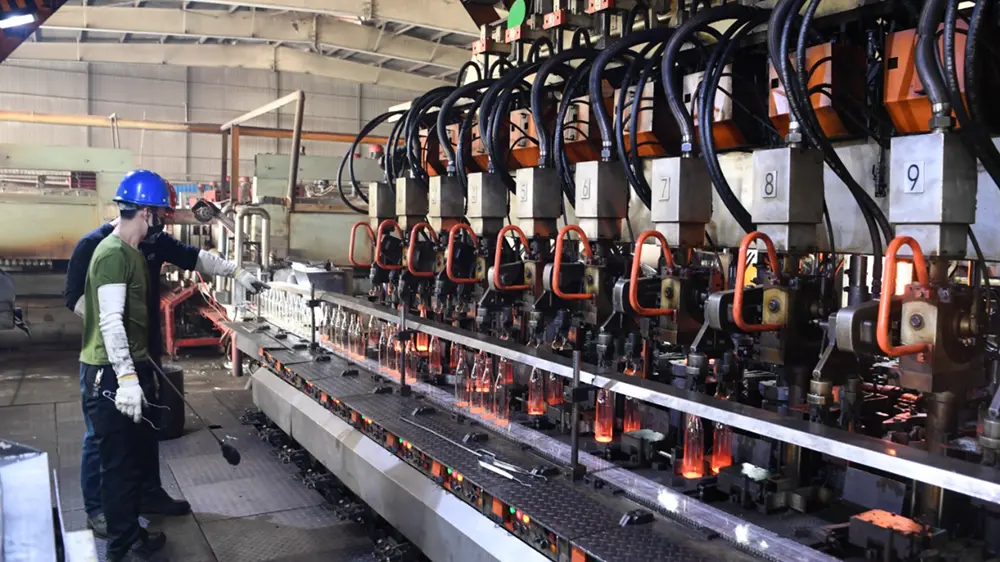
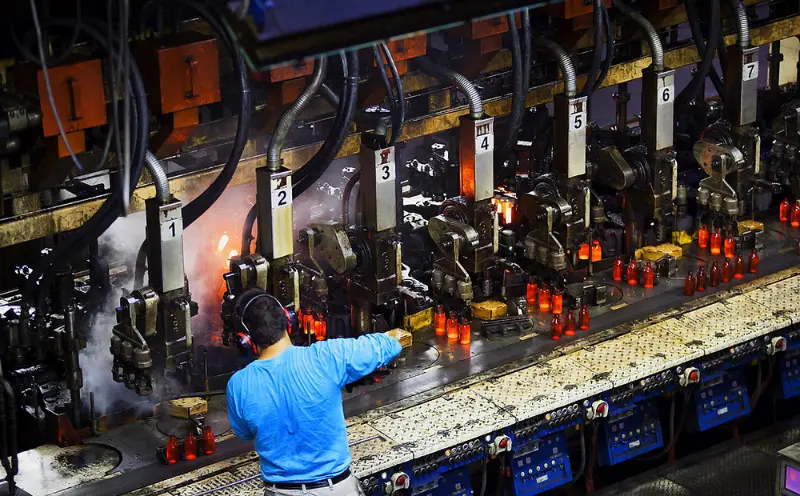
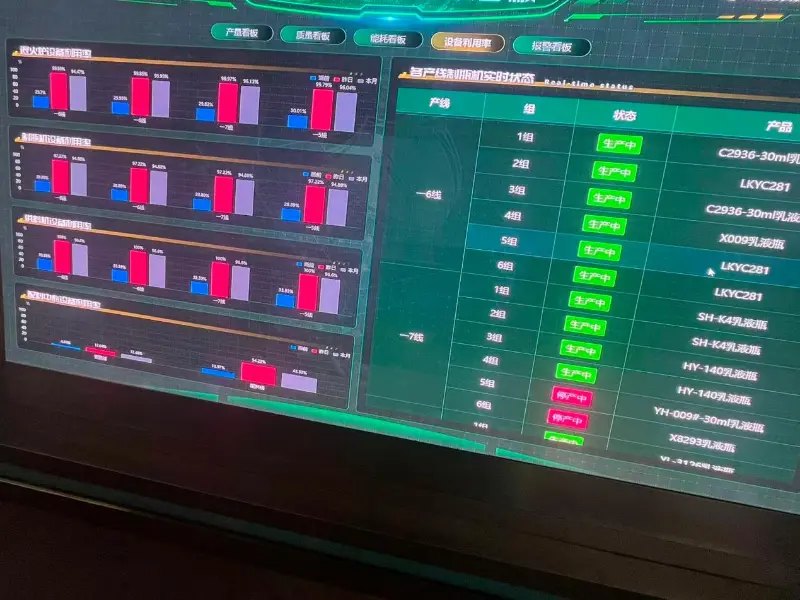
Mientras que la inspección manual proporciona criterio humano, la inspección automática de máquinas proporciona repetibilidad. Las estaciones de cámaras y sensores examinan las características para las que han sido configuradas, incluidas las tolerancias dimensionales, el acabado de la boca, los defectos de las paredes laterales y la base, las grietas y las irregularidades de formación. Cada botella se evalúa con los mismos umbrales de detección durante toda la producción.
Las botellas defectuosas generalmente se rechazan automáticamente y se desvían del transportador antes de pasar a la siguiente etapa de producción. Esto ayuda a evitar que los envases de vidrio defectuosos lleguen al área de empaque, donde una botella rota podría dañar las botellas vecinas y el cartón circundante.
Sin embargo, la capacidad de detección de una máquina de inspección depende de sus sensores, algoritmos y configuración. Un defecto fuera de los parámetros de detección definidos puede pasar a través del sistema, mientras que una configuración excesivamente estricta puede provocar rechazos innecesarios. Por esta razón, la inspección de máquinas se entiende mejor como un proceso de selección controlado y no como una garantía de que se identificarán todos los posibles defectos.
Las líneas de producción pueden utilizar varias estaciones de inspección para cubrir diferentes características de las botellas. Su eficacia combinada todavía depende de la capacidad del equipo, la sensibilidad de detección y la configuración de la línea. Como resultado, dos fábricas que utilizan procesos de inspección similares pueden lograr resultados de detección y rechazo diferentes.
Qué atrapa:Defectos dimensionales y estructurales a velocidad de producción, evaluados frente a umbrales de detección de máquina predefinidos.
3. Inspección visual asistida por luz
Lo que una caja de luz hace visible
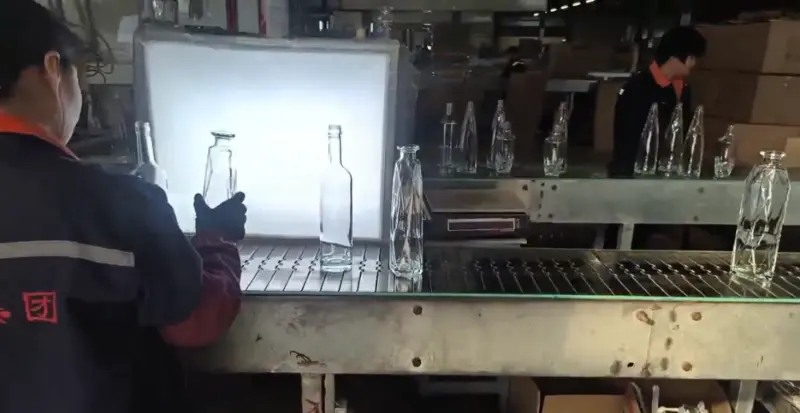
Algunos defectos del vidrio se vuelven más fáciles de identificar bajo iluminación controlada. Cuando se sostiene una botella transparente sobre un fondo brillante, se hacen más evidentes características que pueden ser difíciles de ver bajo la iluminación normal de una fábrica. Estos incluyen burbujas dentro de la pared de vidrio, piedras e inclusiones extrañas, finas grietas que se extienden desde la base, distribución desigual del vidrio y ondulaciones de la superficie que pueden afectar la apariencia de la botella terminada.
El método de inspección está bien establecido, pero los criterios de aceptación deben definirse según la aplicación prevista. El tamaño, la cantidad, la ubicación, el tipo de inclusión y los umbrales de visibilidad de las burbujas pueden variar entre proyectos. Por ejemplo, los defectos que se notan en un transparentebotella de licor de vidrioPuede ser menos evidente en una botella con colorante en aerosol, glaseado o decoración grabada.
La inspección asistida por luz también tiene limitaciones. Los defectos ubicados profundamente dentro de la pared de vidrio o alineados paralelos al ángulo de visión pueden seguir siendo difíciles de detectar. Puede ser necesaria una inspección adicional de la máquina o pruebas de muestras destructivas cuando estos defectos presenten un riesgo particular.
Por esta razón, los criterios de aceptación deben basarse en lo que el método de inspección realmente puede verificar y no en una expectativa poco realista de perfecta transparencia. Un requisito que no se puede verificar de manera consistente mediante inspección visual puede convertirse en una fuente de desacuerdo durante la aceptación del producto.
Qué atrapa:Claridad, transparencia, inclusiones internas y calidad de la superficie, evaluadas bajo iluminación controlada frente a límites documentados.
4. Pruebas de fuerza y rendimiento
Si la botella sobrevive a lo que sucede después de llenarla
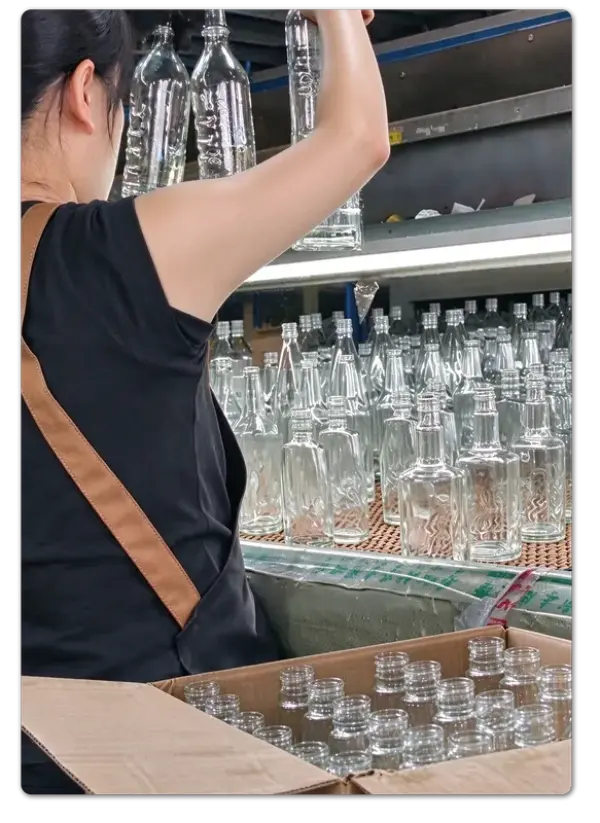
La apariencia es sólo una parte de la calidad de la botella de vidrio. Una botella que parece correcta pero que falla debajo de un cabezal taponador, dentro de un pasteurizador o en el fondo de una caja apilada sigue siendo inadecuada para la aplicación prevista. Las pruebas de rendimiento ayudan a evaluar estos riesgos antes de que los productos lleguen a las etapas de llenado y distribución.
Durante las pruebas, una muestra definida se somete a cargas mecánicas, presiones internas o cambios de temperatura específicos. Luego, los resultados se comparan con los criterios de aceptación establecidos para el diseño de la botella y su uso previsto.
Cuatro categorías de pruebas cubren muchos requisitos comunes, aunque se pueden incluir métodos adicionales cuando la aplicación los requiera.
| Método de prueba | Qué mide la prueba |
|---|---|
| Pruebas de carga vertical o compresión | Cuánta fuerza hacia abajo puede soportar la botella en condiciones de prueba definidas. |
| Prueba de presión interna | Resistencia a la presión interna, particularmente para botellas destinadas a contener contenidos presurizados. |
| Prueba de choque térmico | Resistencia a cambios rápidos de temperatura en condiciones de prueba específicas. |
| Otras pruebas de rendimiento especificadas | Requisitos mecánicos adicionales o específicos de la aplicación definidos en el pedido. |
La selección de métodos de prueba depende del diseño de la botella, las especificaciones del vidrio, la aplicación prevista y los criterios de aceptación aplicables. No todos los frascos requieren la misma combinación de pruebas.
Los resultados de las pruebas se aplican a las muestras examinadas en lugar de certificar automáticamente cada botella de un lote de producción. El tamaño y la selección de la muestra son partes importantes del método de prueba. Una muestra aprobada proporciona información sobre el proceso de fabricación y los productos probados, pero no debe interpretarse como prueba de que cada unidad del lote ha sido probada individualmente. Por lo tanto, un informe de prueba debe identificar la muestra y las condiciones bajo las cuales se realizó la prueba.
 También es importante distinguir las pruebas de resistencia de las mediciones de dureza. Estos métodos utilizan diferentes equipos y evalúan diferentes propiedades. Un resultado de dureza no puede tratarse como un sustituto de una prueba de resistencia mecánica, y los informes de inspección deben identificar el método real utilizado.
Qué atrapa:Problemas de rendimiento mecánico y térmico, medidos en muestras definidas según criterios de prueba específicos de la aplicación.
5. Inspección previa al embalaje
El último vistazo antes de cerrar la caja
El embalaje es casi una puerta unidireccional en el proceso de producción. Una vez contadas, dispuestas, protegidas y selladas las botellas dentro de las cajas, identificar un defecto se vuelve más complicado. Es posible que sea necesario volver a abrir las cajas, conciliar las cantidades y reconstruir las paletas. La inspección previa al embalaje ayuda a evitar que los productos no conformes lleguen a esta etapa.
La inspección cubre la apariencia, las especificaciones del producto, la cantidad y, cuando corresponda, la calidad de la decoración de la superficie.
Para botellas de vidrio decoradas, la lista de verificación de inspección incluye elementos adicionales:
- Posición del logotipo y registro de impresión.
- Consistencia del color a lo largo de toda la producción.
- Aspecto y cobertura del recubrimiento.
- Calidad de decoración de superficies
- Otras especificaciones de decoración acordadas para el pedido.
La decoración es una parte importante del proceso de inspección porque el diseño aprobado y los criterios de calidad deben coincidir. La impresión, el glaseado, la coloración en aerosol y el grabado normalmente se especifican durante el desarrollo del producto. Una vez que un tratamiento de superficie pasa a formar parte del diseño aprobado, su apariencia y tolerancias aplicables también deben incluirse en los criterios de aceptación.
Una referencia de decoración que ha sido aprobada visualmente pero que no tiene tolerancia escrita puede convertirse en una fuente de desacuerdo durante la inspección final. Documentar de antemano el color, la posición, la cobertura y la apariencia aceptable hace que el proceso de inspección sea más consistente.
El embalaje en sí también forma parte del control. Los divisores, los insertos protectores y las configuraciones de las cajas determinan qué tan bien están protegidas las botellas contra el movimiento y el contacto entre botellas durante el transporte. Una caja de cartón que pasa la inspección en la mesa de embalaje aún puede ser vulnerable a daños durante el transporte si su disposición interna no proporciona suficiente protección.
Qué atrapa:Conformidad del producto, calidad de la decoración, cantidad y preparación del embalaje antes de sellar las cajas.
6. Inspección previa al envío
 Reabrir la caja para revisarla
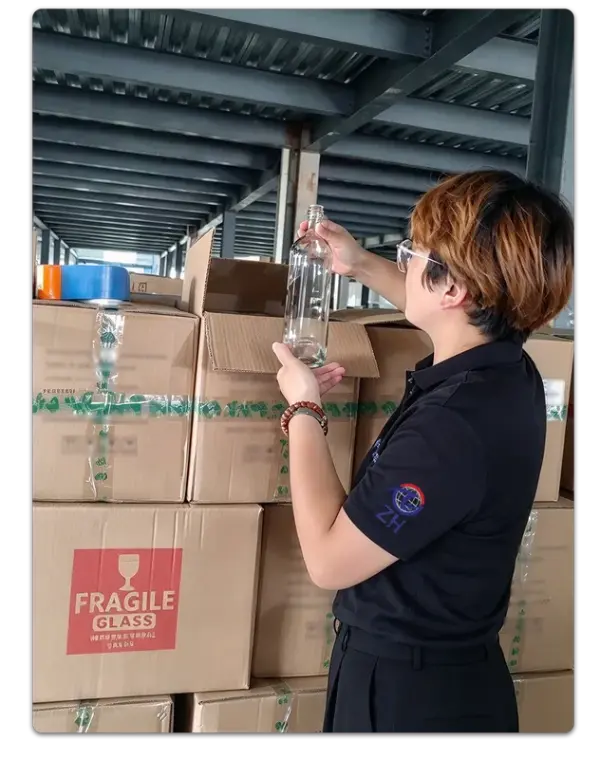
La inspección previa al envío brinda una segunda oportunidad para examinar productos que ya han pasado controles de calidad anteriores. Las cajas seleccionadas se abren según el plan de muestreo acordado. Las botellas del interior se vuelven a comprobar en cuanto a apariencia, defectos visibles, especificaciones del producto y calidad de la decoración. Los inspectores también examinan la disposición del embalaje para confirmar que las botellas permanezcan correctamente colocadas y protegidas.
Esta es la etapa de inspección que evalúa los productos en su condición de envío real en lugar de en su condición de producción original. Puede identificar daños por manipulación, errores de embalaje y problemas relacionados con la carga que pueden no haber existido durante inspecciones de producción anteriores.
La cantidad de cajas abiertas depende de los requisitos del pedido, el volumen del envío, el valor del producto y el plan de muestreo acordado. Diferentes proyectos pueden utilizar diferentes niveles de muestreo. Lo que importa es que el método de inspección y los criterios de aceptación se acuerden de antemano y se apliquen de manera consistente, de modo que la aprobación o el rechazo de un envío pueda estar respaldado por requisitos documentados en lugar de juicios subjetivos.
El resultado es un punto de control adicional cuando las mercancías ya están empaquetadas, etiquetadas, apiladas y esperando ser cargadas.
Qué atrapa:Productos envasados y condiciones de embalaje, verificados nuevamente con el plan de muestreo acordado antes de la carga.
Enfoque de inspección:Volver a verificar los productos empaquetados seleccionados, el estado de la caja y el embalaje protector antes del envío.
Seis controles, un sistema
Una botella que llega a una línea de llenado ha pasado seis tipos de inspección
Cada inspección responde a una pregunta diferente. ¿Se ve bien la botella? ¿Están sus dimensiones dentro de la tolerancia? ¿El vidrio está ópticamente limpio? ¿Puede soportar las condiciones de servicio previstas? ¿La decoración coincide con el diseño aprobado? ¿El producto ha quedado protegido durante el embalaje?
Ninguna etapa cubre todos estos requisitos y las etapas de inspección no pueden reemplazarse entre sí. Cuando una botella se sella dentro de una caja de cartón, la mayoría de las oportunidades para corregir defectos de producción ya han pasado. Por este motivo, las inspecciones realizadas anteriormente en el proceso de fabricación son tan importantes como las comprobaciones finales antes del envío.
La eficacia del sistema depende de criterios de aceptación claramente documentados. La inspección de vidrio implica decisiones prácticas sobre los tamaños aceptables de las burbujas, la visibilidad de la costura del molde, los defectos de la superficie y la cantidad de botellas defectuosas permitidas dentro de una muestra. Estos requisitos deben acordarse entre el cliente y el proveedor antes de que comience la producción, en lugar de discutirse por primera vez después de la entrega.
Los proveedores que documentan los criterios de inspección específicos del proyecto y conservan muestras de referencia aprobadas pueden mantener estándares de calidad más consistentes y reducir los desacuerdos durante la aceptación del producto. Para personalizarbotella de licor de vidrioEn proyectos, estos detalles son particularmente importantes cuando la forma de la botella, la claridad del vidrio, el tratamiento de la superficie y la decoración forman parte de la especificación final.
Esta estructura de inspección no es exclusiva de un solo fabricante. Refleja un enfoque práctico utilizado en toda la industria de envases de vidrio: pueden ocurrir defectos en diferentes etapas de producción, y las inspecciones realizadas en diferentes puntos ayudan a identificar problemas que una sola inspección final puede pasar por alto.
HYT Packaging sigue este enfoque de inspección de varias etapas, con prioridades de inspección determinadas por el diseño de la botella, el proceso de fabricación y la aplicación prevista.
Para los clientes que evalúan un proveedor de botellas de vidrio, la pregunta más útil no es simplemente cuántas inspecciones se realizan, sino si cada inspección tiene criterios de aceptación claros y documentados. Seis controles con límites vagos brindan menos seguridad que un número menor de controles respaldados por estándares específicos, métodos de muestreo definidos y muestras de referencia aprobadas.
Noticias relacionadas
- ¿Por qué una botella decantadora de whisky Gallo de cerámica es la elección perfecta para el envasado de bebidas espirituosas de primera calidad?
- ¿Por qué la botella de bebidas espirituosas de vidrio redonda Arizona de 750 ml es una excelente opción para el envasado de bebidas espirituosas de primera calidad?
- Nueva botella de vidrio de vodka personalizada: embalaje HYT para una marca de bebidas espirituosas de América del Norte
- ¿Por qué una jarra de vidrio para licor de 1,75 litros con asa es la opción inteligente para el envasado de bebidas moderno?
- HYT Packaging lanza una nueva línea de botellas ligeras de licores de vidrio Flint para respaldar las marcas de bebidas bajas en carbono
- ¿Cómo puede una botella de licor de vidrio Bellissima de cuello largo con corcho en la parte superior de la barra mejorar su marca de bebida?
Déjame un mensaje
nuevos productos

Recomendaciones de noticias